Dil

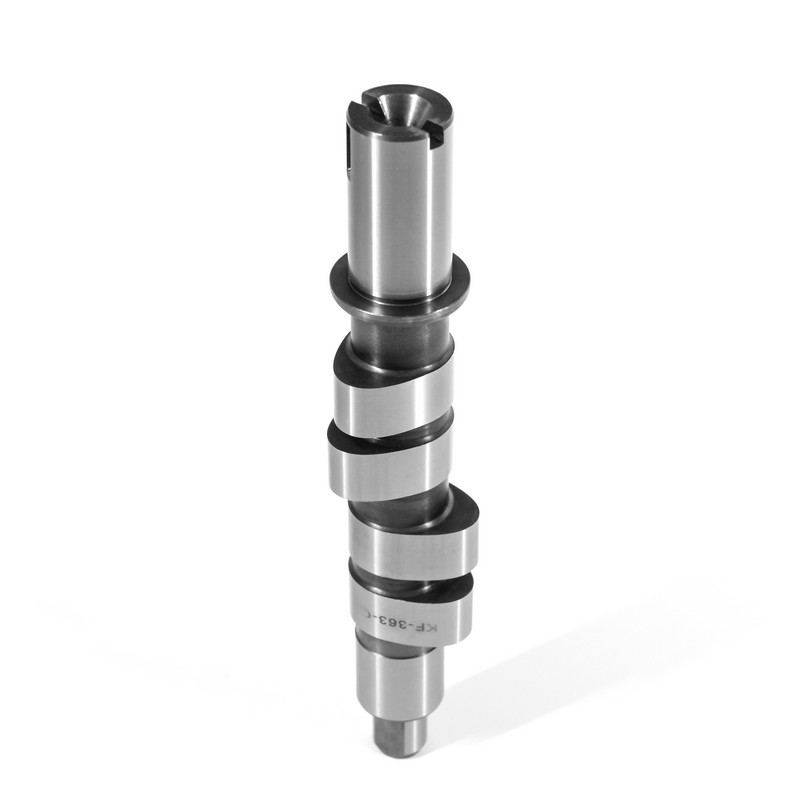
Eksantrik mili, içten yanmalı bir motorun mekanik zamanlama beynidir. Yumurta şeklindeki loblara sahip hassas işlenmiş bir şaft, her emme ve egzoz valfinin tam olarak ne zaman açılıp kapanacağına karar verir ve bu karar milisaniyeler içinde gerçekleşir. 6.000 rpm'de her valf saniyede 50 kez açılır; lob fazlamasındaki iki derecelik bir hata, yakıt tüketimini artırırken tepe gücü kabaca yüzde 5-8 oranında azaltır. Eksantrik mili malzemesi, lob profili ve üretim toleransı seçimi, 200.000 mil boyunca sessizce çalışan bir motor ile 30.000 mil boyunca arızalanan bir motor arasındaki fark olabilir.
Eksantrik mili, krank milinin dönüşünü, her silindire giren ve çıkan hava akışını kontrol eden, mekanik olarak zamanlanmış valf kaldırma işlemine dönüştürür. Krank mili, eksantrik milini bir zamanlama zinciri, kayış veya dişli seti aracılığıyla tam olarak yarı krank mili hızıyla çalıştırır. Krank milinin her iki devrinde eksantrik mili bir devri tamamlar, dolayısıyla emme, sıkıştırma, güç ve egzoz strokları her zaman doğru valf konumlarıyla aynı hizada olur. Bu senkronizasyon kaybolursa, hangi valf olayının hareket ettiğine bağlı olarak motor kompresyonunu kaybeder, emme yoluyla geri teper veya egzoz yoluyla tekleme yapar.
Çekirdek Tanımı
Eksantrik mili, motorun her silindiri için hem valf kaldırmayı hem de valf zamanlamasını tanımlayan, motor valflerini piston hareketiyle aynı fazda çalıştıran dikkatlice taşlanmış loblara sahip dönen bir şafttır.
Her lob hassas biçimde şekillendirilmiş bir eksantriktir. Taban dairesinde valf yayı valfı kapalı tutar; Lobun yüksek kanadı temas halinde dönerken valfi açık iter. Bu eksantriğin şekli, motorun her devirdeki solunum davranışını belirler. 800 rpm'deki rölantide orta düzeyde bir kaldırma ve emme işleminin erken kapatılması gerekir; 6.500 rpm'deki aynı motor, silindirin yüksek hava akış hızında dolması için daha fazla kaldırma kuvvetine ve daha uzun süreye ihtiyaç duyar. Her iki durum için de yanlış olan bir lob profili, zayıf rölanti, sabit güç veya her iki duruma da neden olur.
Valf kaldırma kuvveti, süre ve lob ayrılma açısı, motorun güç eğrisini, rölanti kalitesini ve tork dağıtımını tanımlayan üç sayıdır. Kaldırma, valfin ne kadar açılacağını belirler, süre, krank mili derecelerinde ne kadar açık kalacağını belirler ve lob ayırma açısı, emme ve egzoz loblarını birbirine göre konumlandırır.
Valf kaldırma, portun gelen yüke sunduğu açıklığın boyutunu kontrol eder. Yüksek kaldırma kamı daha fazla hava sağlar, ancak aynı zamanda valf yayı talebini de artırır: yay kuvveti kabaca kaldırma karesi artışıyla birlikte artar, bu nedenle 0,050 inç daha fazla kaldırmaya sahip bir kam önemli ölçüde daha sert yaylara ihtiyaç duyar veya valf mekanizması yüksek devirde yüzer.
Süre, güç zirvesinin nereye ineceğini belirler. 220 derecelik emme süresi rölantiyi sorunsuz tutar ve güçlü alt uç tork oluşturur; 260 derecelik bir süre güç bandını yukarı kaydırır ve rölantiyi yumuşatır. Lob ayırma açısı, her iki valf açıkken egzoz strokunun üst ölü merkezindeki örtüşme penceresini ayarlar. 114-116 derece civarında daha geniş bir LSA, boştaki vakumu dengeler; 106-108 derece civarında daha dar bir LSA, gaz kelebeği tepkisini ve üst düzey çekişi keskinleştirir ancak daha fazla motor yönetimi kalibrasyonu gerektirir.
OEM eksantrik mili zamanlaması bir öneri değil, bir spesifikasyondur. Üretim motorlarındaki lob konumu toleransları genellikle 1-2 derece dahilindedir; bu aralığın aşılması gücü ölçülebilir şekilde azaltır, emisyonları artırır ve sahada sürülebilirlik şikayetlerine neden olur.
Soğutulmuş dökme demir, üretim eksantrik milleri için en önemli malzemedir; Sfero döküm demir, kamyon ve dizel görevlerinde hakimdir ve dövme çelik, en yüksek valf mekanizması yükleri için ayrılmıştır. Her malzeme ailesinin maliyet, sertlik ve yorulma dayanımı açısından farklı bir dengesi vardır ve her biri üretim sırasında farklı şekilde işlenir.
| Malzeme | Yüzey Sertliği | Aşınma Direnci | Birim Başına Maliyet | Tipik Uygulamalar |
| Soğutulmuş dökme demir | 50-55 HRC | Çok iyi | Düşük | Sokak arabası, motosiklet |
| Sfero dökme demir | 44-52 HRC | iyi | Orta | Kamyon, dizel |
| Dövme çelik | 55-60 HRC | Mükemmel | Yüksek | Performans, artırıldı |
Yüzey sertliği hikayenin yalnızca bir kısmını anlatır; sertleştirilmiş katmanın derinliği ve çekirdeğe doğru olan sertlik derecesi, bir lobun tekrarlanan yüksek temas basıncı temasına dayanıp dayanamayacağını belirler. İtme çubuğu katarlarında lob-kaldırıcı temas basınçları 700 MPa'yı aşabilir; bu nedenle üreticiler karbür açısından zengin yüzeylere sahip soğutulmuş dökme demire veya indüksiyonla sertleştirilmiş çeliğe güvenir. Bir eksantrik mili üreticisi atladığında, kısalttığında veya ısıl işlemi (temperleme, karbonlama veya su verme) eşit olmayan bir şekilde uyguladığında, parça kurulduğunda doğru görünebilir ve yine de lob dökülmesiyle erken arızalanabilir. Isıl işlem, eksantrik mili kalitesinin büyük bir kısmının gerçekte üretildiği yerdir.
Eksantrik mili ile valfler arasındaki mesafe, valf mekanizması düzenini tanımlar ve her düzende maliyet, paketleme ve devir kapasitesi farklı şekilde değişir. Üstten valfli (OHV) motor, motor bloğunda tek bir eksantrik milini tutar; Üstten eksantrik tasarımları silindir kafasına bir veya iki eksantrik mili yerleştirir.
Bloktaki bir eksantrik mili, kaldırıcılar, itme çubukları ve külbütör kolları aracılığıyla çalışır. Düzen kompakt ve ucuzdur, düşük devirde güçlü torka sahiptir, ancak itme çubuğu kütlesi kontrollü valf hareketini yaklaşık 6.000-6.500 devir/dakikanın üzerinde sınırlar.
Silindir kafası başına iki eksantrik mili, valfleri doğrudan çalıştırır. Supap takımı kütlesi minimum düzeydedir, bu da en yüksek güvenli motor hızlarına olanak tanır ve değişken supap zamanlamasını basitleştirir. Daha fazla parça, daha yüksek üretim maliyeti, daha sıkı muylu toleransları.
SOHC ikisinin arasında yer alır: kafa başına tek bir eksantrik mili, doğrudan veya kısa külbütörler aracılığıyla valflere etki eder. DOHC'den daha az karmaşıktır ve iyi hava akışına izin verir, ancak değişken zamanlama tek kamın aşamalandırılmasıyla sınırlıdır. Pratik anlamda, DOHC kafaları eksantrik mili muylu hassasiyetine en büyük talebi getirir çünkü mil uzun, dar yatak muylularında motor hızında döner.
Değiştirme kararı her zaman OE lob geometrisinin kafa dökümüyle eşleştirilmesiyle başlar. KORBOR 800'den fazla otomotiv ve 600 motosiklet eksantrik mili modelini kapsamaktadır, dolayısıyla bu kararın ürün tabanı geniştir. Alıcılar doğrudan arama yapabilir otomotiv eksantrik mili kataloğu ve motosiklet eksantrik mili kataloğu , büyük motor ailelerindeki OHV, SOHC ve DOHC varyantlarını kapsar.
 Özel OEM / ODM Motosiklet Eksantrik Mili Üreticiler, Tedarikçiler Biz Çin Özel OEM / ODM Motosiklet Eksantrik Mili Üreticileri, Tedarikçileri ve Fabrikasıyız, ANHUI KORBOR Özel Motosiklet Eksantrik Mili ve L Teklifi Sunuyoruz... Ürünü Görüntüle →
 Özel Boş Otomobil Eksantrik Mili Üreticiler, Tedarikçiler Çin Özel Boş Otomobil Eksantrik Mili Üreticileri, Tedarikçileri ve Fabrikası olarak KORBOR, OEM / ODM Soğutulmuş Dökme Demir Eksantrik Mili, Nodüler ... Ürünü Görüntüle →
Lob kaldırma toleransı, muylu salgısı ve sertleştirilmiş derinlik, 200.000 mil boyunca sessizce çalışan bir eksantrik milini vaktinden önce arızalanan bir eksantrik milinden ayıran üç ölçümdür. Üretim eksantrik mili lob kaldırması normalde çizimden 0,025 mm (0,001 inç) dahilinde tutulur; Muylu salgısı genellikle 0,02 mm'nin altında kontrol edilir. Kötü salgı, valf zamanlamasını lobdan loba kaydırır ve ciddi bir arızaya dönüşmeden önce zorlu bir rölanti olarak ortaya çıkar. Taban dairesi aynı zamanda muylu ekseni ile mükemmel şekilde eşmerkezli olmalıdır; merkezden uzaktaki taban dairesi, her silindirdeki statik valf boşluğunu değiştirir ve klasik tek gürültülü silindir şikayetini yaratır.
KORBOR'un kalite sistemi, her üretim aşamasında uygulanan sıfır hata felsefesiyle IATF 16949:2016'yı takip etmektedir. Şirket 22.000 metrekarelik bir tesis işletiyor, yılda 2,3 milyondan fazla eksantrik mili sevk ediyor ve boş dökümden ısıl işleme ve son taşlamaya kadar tüm üretim zincirini yürütüyor.
Partiden partiye tutarlılık, motor üreticileri ve satış sonrası distribütörler için en önemli pratik faydadır. Yedek eksantrik milinin orijinal ekipmanın taşlama özelliklerini tam olarak yansıtması gerekir; lob yan yarıçapı değişirse, taban dairesi yuvarlak değilse veya sertleşme derinliği kayarsa, motor tasarlanan valf zamanlamasını tutamayacaktır. 1999 yılındaki kuruluşundan bu yana bu tek bileşene odaklanan özel bir eksantrik mili üreticisi - KORBOR yalnızca eksantrik mili operasyonu olarak kurulmuştur - genel bir makine atölyesinden farklı bir konuma sahiptir. onun şirket geçmişi ve üretim geçmişi Mühendislik ekibinin eksantrik millerini neden bir yan ürün olarak değil de bir uzmanlık alanı olarak ele aldığını açıklayın.
Potansiyel bir tedarikçiyi değerlendiren mühendislik alıcıları için önemli olan belgeler basittir: lob profili ölçüm raporları, sertlik doğrulama kayıtları, salgı testi verileri ve dökümhane dökümünden son denetime kadar izlenebilir bir süreç. Her ciddi eksantrik mili üreticisinin bu belgeleri sunabilmesi gerekir. Dökümü kendi bünyesinde de kontrol eden tedarikçiler belgelenmiş bir kalite yönetim sistemi , partiden partiye aynı geometriyi ve sertliği sunma eğilimindedir; bu, bir üretim çalışması boyunca motorun güç eğrisini sabit tutan şeydir.
Arızalı bir eksantrik milinin altı klasik işareti, supap mekanizmasının tik takları, kaba rölanti, zayıf alt uç torku, zayıf yakıt ekonomisi, yükteki teklemeler ve yağdaki metalik parçacıklardır. Bu belirtilerin hiçbiri eksantrik miline özgü değildir, bu nedenle teşhis, otomatik parça değişimi yerine lob muayenesi ile başlamalıdır.
Kurulum Öncesi Kontrol
Doğruluk denetimi, en kullanışlı kurulum öncesi kontroldür. 0,05 mm bükülmüş bir eksantrik mili muylularını çizer ve zamanla silindir kapağı bağlantılarını yorabilir. Şaftın kontrol edilmesi v-blok armatürlerde dönme düzlüğü kurulumdan önce yapılması erken valf mekanizması arızalarının büyük bir kısmını önler.
Çekirdek düz kaldığında ve lob yüzeyinin altında yeterince sertleşmiş malzeme kaldığında yeniden taşlama mümkündür. Performans motoru üreticileri bu durumda rutin olarak yeniden bileme yapar. Standart bir değişim için yeni bir eksantrik mili daha güvenli bir seçimdir çünkü taşlama sertleşmiş tabakanın bir kısmını ortadan kaldırır ve uzun vadeli aşınma direncini azaltır.
Orijinal valf yaylarına ve sağlam bir zamanlama zincirine sahip, uygun şekilde yağlanmış bir motorda, soğutulmuş dökme demir eksantrik mili normalde 150.000 ila 250.000 mil arasında dayanır. 100.000 milden önce erken arıza, malzemenin kendisinden ziyade neredeyse her zaman yetersiz yağlama, çökmüş bir kaldırıcı veya kirlenmiş yağdan kaynaklanır.
Üç baskın neden, çalıştırma sırasında zayıf yağlama, aşırı valf yayı basıncı ve kirlenmiş yağdır. Lob ile kaldırıcı arasına sıkışan sert parçacıklar, alıştırma bileşiği gibi davranarak sertleşmiş yüzeyi aşındırır. Bu nedenle herhangi bir eksantrik mili arıza incelemesinde yağ filtresinin durumu kontrol edilen ilk öğelerden biridir.
Krank mili, yanma basıncını dönme torkuna dönüştürür ve eksantrik milini bir zamanlama zinciri veya dişli seti aracılığıyla tahrik eder. Eksantrik mili yalnızca valf olaylarını kontrol eder ve yanma yükü taşımaz. Bükülmüş bir krank mili titreşim ve düşük yağ basıncı üretirken, aşınmış bir eksantrik mili hava akışını ve valf zamanlamasını değiştirir; ikisi çok farklı semptom kümeleriyle başarısız oluyor.




 闽公网安备 35018102000203 号
