Dil

PPAP onayından sonra lob kanadında 0,02 mm kayan bir eksantrik mili partisi rutin bir kalite bildirimi değildir; bu bir üretimin durdurulması, zamanlama zincirinin yeniden işlenmesi ve altı rakamlı bir garanti kapsamıdır.
Tedarik ekipleri nadiren risk satın almak için yola çıkar. Ancak bir eksantrik mili yalnızca parça fiyatına göre tedarik edildiğinde, programı koruyan faktörler (baskı kontrolü, metalürjik stabilite, proses kapasitesi ve teslimat derinliği) tam olarak müzakere edilerek ortadan kaldırılan faktörlerdir. Anhui KORBOR Machinery Co., Ltd. (KORBOR), 1999'dan beri özel olarak eksantrik milleri üretmektedir ve bugün Çin'in Anqing kentindeki 22.000 metrekarelik bir atölyeden yılda 2,3 milyondan fazla eksantrik mili seti göndermektedir. Aşağıdaki karar çerçevesi, KORBOR'un bir bileşenin motor programının ömrü boyunca aynı kalmasını bekleyen OEM alıcılarına uyguladığı karar çerçevesidir.
Çekirdek tanımı
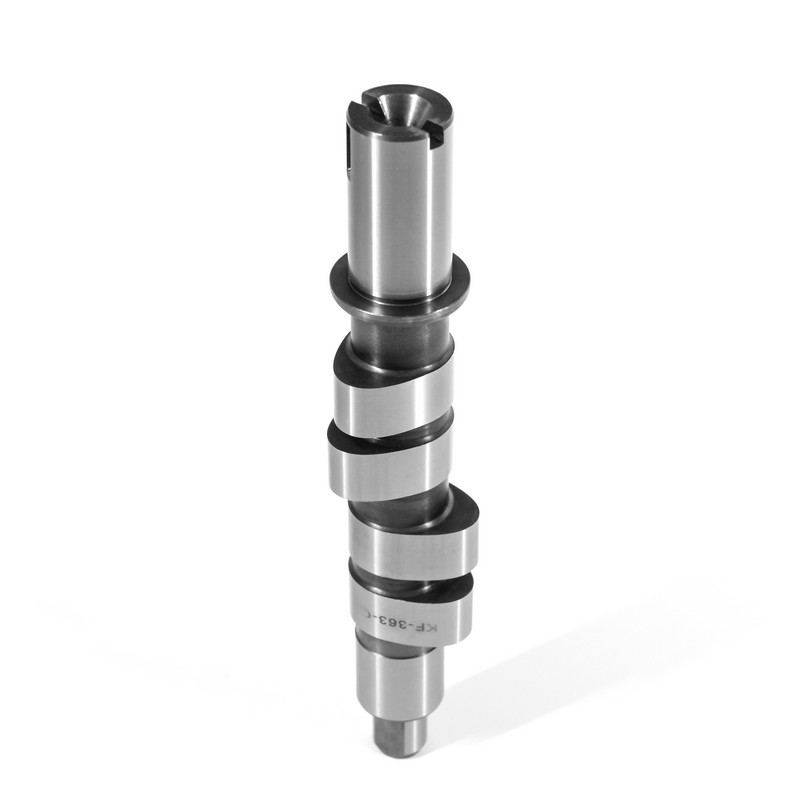
Eksantrik mili, valf kaldırmayı, süreyi ve zamanlamayı kontrol eden motor bileşenidir. Her valf mekanizması olayı, loblarının hassas geometrisine ve çalışma yüzeylerinin sertliğine kilitlenir; bu nedenle eksantrik mili kaynağının işlenmesi, işleme kadar metalurjik bir karardır.
Mühendislik baskısı, eksantrik mili tedarikinde en önemli belgedir; Birbirini takip eden üretim partileri boyunca baskıyı sürdüremeyen bir tedarikçi, tanımı gereği diğer tüm yeterlilik adımlarında başarısız olur.
Eksantrik mili lobları, lob ile takipçi arasındaki yoğun temas gerilimi altında çalışır, bu nedenle OEM baskıları boyut sınırlarını metalurjik gereksinimlerle birleştirir. Uzun vadeli bir tedarik anlaşması için asgari bilgiler şunlardır:
Kanıtlanmış baskılardan oluşan geniş bir kütüphaneye sahip bir tedarikçi, ilk üretim riskini azaltır. KORBOR, 800'den fazla otomotiv eksantrik mili modeli ve 600 motosiklet eksantrik mili modeli (aktif üretimde 1.400'den fazla doğrulanmış baskı) çalıştırıyor; dolayısıyla motorunuzun ihtiyaç duyduğu geometri, bir geliştirme projesinden ziyade muhtemelen ustalaşmış bir süreçtir. Örneğin bir Ford eksantrik mili uygulaması, ilk numune kesilmeden önce her lob ve muylu özelliğini belirten bir baskıya göre kontrol edilir.
 5.4L 3 Valfli V8 Motorlar için Ford 9L3Z6250C Eksantrik Mili Komplesi Ford 5,4L 3V V8 motorlara yönelik bu OE eksantrik mili, aktif üretimde kanıtlanmış, ustalaşmış bir baskıdır ve ilk üretim riskini azaltır. Sertleştirilmiş çeliği ve CNC ile işlenmiş lobları güvenilir valf zamanlamasını ve dayanıklılığını destekler. Ürünü Görüntüle →
Malzeme seçimi ve kurum içi ısıl işlem, bir eksantrik milinin tüm programa dayanıp dayanamayacağını veya tekrarlanan bir garanti öğesi haline gelip gelmeyeceğini belirler; dış kaynaklı işlenmemiş parçalar, metalurjiyi son incelemenin yakalayamayacağı bir tedarik riskine dönüştürür.
Üretim eksantrik milleri pratikte üçe ayrılır. Soğutulmuş dökme demir, düşük parça fiyatıyla sert, aşınmaya dayanıklı bir lob yüzeyi sunar. Sfero dökme demir, dizel ve ticari araç yükleri için süneklik sağlar. Karbürlenmiş alaşımlı çelik, turboşarjlı benzinli motorlarda en yüksek temas yüklerini taşır.
| Malzeme | Lob sertliği | Tipik uygulama | Ana tedarik riski |
| Soğutulmuş dökme demir | 45-55 HRC | Giriş yolcu motorları | Soğutma derinliği tutarlılığı |
| Sfero dökme demir | 40-48 HRC | Dizel ve ticari araçlar | Nodülarite ve perlit seviyesi |
| Karbonlanmış alaşımlı çelik | 58-62 HRC | Turboşarjlı benzinli motorlar | Karbürleme derinliği tekdüzeliği |
Tedarik testi, tedarikçinin ham parçayı kontrol edip etmediğidir. Döküm ve ısıl işlem taşerona verilirse, sertlik kayması ve distorsiyon ancak işleme sonrasında, hurda maliyeti zaten kilitlendiğinde keşfedilir. KORBOR, sertliği stabilize etmek ve distorsiyonu en aza indirmek için dahili olarak temperleme, karbürleme ve su verme uygulayarak boş dökümden bitmiş eksantrik miline kadar tek duraklı bir zincir çalıştırır. Derin kasa sertliği gerektiren bir Volkswagen uygulaması, dahili ısıl işlem kontrolünün baskıyı hacimsel olarak ulaşılabilir tuttuğu tipik bir durumdur.
 KORBOR 032109101AG Kendi Isıl İşlemli Eksantrik Mili Bu otomotiv eksantrik mili, KORBOR'un dahili döküm, temperleme, karbürleme ve söndürme işlemlerinden faydalanarak istikrarlı sertlik ve minimum distorsiyon sağlar. Zorlu motor parçalarının hacimli üretimini mümkün kılan tek noktadan metalürjik kontrolü göstermektedir. Ürünü Görüntüle →
Eksantrik mili tedarikçisi ısıl işlem fırını kayıtlarını seri izlenebilirlikle eşleştiremezse, sertifikalı parçanın metalurjisi doğrulanamaz. Bunu diskalifiye edici bir boşluk olarak değerlendirin.
Uzun vadeli OEM tedariki, sevkıyat limanındaki son denetimle değil, süreç içi kontrole sahip bir IATF 16949 kalite sistemiyle sürdürülür.
KORBOR, IATF 16949:2016'yı sıfır hatalı üretim felsefesiyle takip ederek her adımda çok katmanlı kalite kontrolü uygulayarak her partinin aynı boyutsal ve metalurjik sonucu üretmesini sağlar. KORBOR dolu kalite güvence süreci boş döküm, işleme, ısıl işlem ve son ölçümü kapsar. Bir eksantrik mili tedarikçisini denetlediğinizde kalite sistemi şunları göstermelidir:
"Son on iki aylık SPC grafikleri, gerçek bir üreticiyi ticaret masasından ayırıyor. Verileri biri üretiyor, diğeri üretemiyor."
OEM siparişlerinde teslimat güvenilirliği, kurulu kapasitenin, entegre üretim derinliğinin ve belgelenmiş hacimli nakliye kaydının ürünüdür; ticari bir incelemede verilen bir söz değildir.
KORBOR, 22.000 metrekarelik bir atölye ile 28.000 metrekarelik bir alanda faaliyet göstermektedir; bu ölçek, tek hat kırılganlığı olmadan çok yıllı programları destekleyen bir ölçektir. onun üretim kapasitesi 11 milyon RMB'lik kayıtlı sermaye ve 100 milyon RMB'nin üzerinde toplam yatırımla desteklenmektedir ve yıllık teslimatlar 2,3 milyon seti aşmaktadır.
OEM alıcıları için bu derinlik önemlidir, çünkü kendi boşluklarını yapan ve kendi ısıl işlemini gerçekleştiren bir uzman, metalürjik riski müşteriye yüklemeden program baskısını karşılayabilir. KORBOR tarafından üretilen Nissan eksantrik mili ailesi de dahil olmak üzere sürekli programlar, bu tür istikrarlı kapasiteye bağlıdır.
 KORBOR 130209419R Sürekli Üretim Programları için Eksantrik Mili Bu Nissan ailesi eksantrik mili, metalürjik riski değiştirmeden program baskısını absorbe ederek şirket içi parça yapımı ve ısıl işlem üzerine kurulu istikrarlı kapasiteyi temsil eder. Güvenilir partiler, programın ömrü boyunca hattın durmasını ve garanti taleplerini önlemeye yardımcı olur. Ürünü Görüntüle →
Bir eksantrik mili tedarikçisinin gerçek maliyeti, program ömrü boyunca parça fiyatı, gelen muayene, hat duraklamaları, garanti talepleri ve hızlı nakliye masraflarının toplamıdır; Birim başına düşük bir teklif, tek bir motor hattı durmasına bile dayanamaz.
Yüksek hacimli motor grubunda boyutsal kaymaya sahip bir eksantrik mili partisi, sıralama, yeniden işleme veya yeniden sıralama için hattı durdurur. Aşağıdaki dağılım, üretim eksantrik mili denetimlerinde bulunan tipik nedenleri yansıtmaktadır; lojistik hatalar değil, süreç sapması ve metalurji hakimdir.
Eksantrik mili tedarikçilerini karşılaştırırken aşağıdaki boyutları ağırlıklandırın; kalifiye bir uzman, birim fiyat hariç her satırda düşük fiyatlı bir tüccardan daha iyi performans göstermelidir.
| Maliyet boyutu | İşlemsel satıcı | OEM onaylı uzman |
| Gelen muayene | Sık sıralama ve yeniden ölçüm | Partiyi atla veya azaltılmış muayene |
| Hat durdurma pozlaması | Partiler arasında yinelenen boyutsal sapma | Loblarda ve günlüklerde kararlı Cpk |
| Garanti riski | Sertlik değişimi without furnace records | İzlenebilir parti düzeyinde ısıl işlem verileri |
| Mühendislik desteği | Reaktif ve sınırlı | PPAP'tan önce başvuru incelemesi |
Toplam sahip olma maliyeti
Toplam sahip olma maliyeti (TCO) in camshaft procurement is the sum of every cost triggered by the component after arrival: inspection hours, assembly rework, line stoppages, field warranty claims, and the freight of emergency replacement lots.
Tekrarlanabilir bir yeterlilik süreci, tedarikçi söylemini karardan çıkarır; aşağıdaki her adım belirli bir tedarik riskini kapatır.
KORBOR, bu yeterlilik yolunu 1.400 model kütüphanesindeki belgelenmiş süreç verileri, üretim kapasitesi incelemeleri ve PPAP örnekleriyle desteklemektedir.
Tekrarlı üretim kapsamında baskı uyumluluğu. Geometri, sertlik ve parti tutarlılığı parça fiyatından daha önemlidir, çünkü arızalı bir eksantrik mili, üzerinde anlaşmaya varılan tasarrufları çok aşan hat kesintilerine ve motor garanti maliyetlerine neden olur.
Uzun vadeli OEM tedariki için evet. Şirket içi boş döküm ve ısıl işlem, izlenebilirlik için parti düzeyinde fırın kayıtları ile soğutma derinliğini, karbürleme derinliğini ve nihai sertliği doğrudan kontrol altında tutar.
On iki aylık SPC çizelgelerini gözden geçirin, birbirini takip eden üç PPAP partisi için CMM raporları ve sertlik verilerini isteyin ve döküm hattını besleyen dökümhanelerden malzeme sertifikalarını denetleyin.
Entegre üretime sahip bir uzmanın çok yıllı programlara bağlı kalmasını bekleyin. Örneğin KORBOR, 28.000 metrekarelik bir alanda 22.000 metrekarelik üretim alanından yılda 2,3 milyondan fazla set gönderiyor.




 闽公网安备 35018102000203 号
