Dil

0,03 mm sınırı yerine toplam belirtilen salgıyı 0,04 mm ölçen bir eksantrik mili, montaj tezgahında arızalanmaz. 40.000 km sonra, hızlanan lob aşınması, zamanlama korelasyonu hata kodu ve tamir atölyesinin parasını ödediği bir geri dönüş nedeniyle arızalanır.
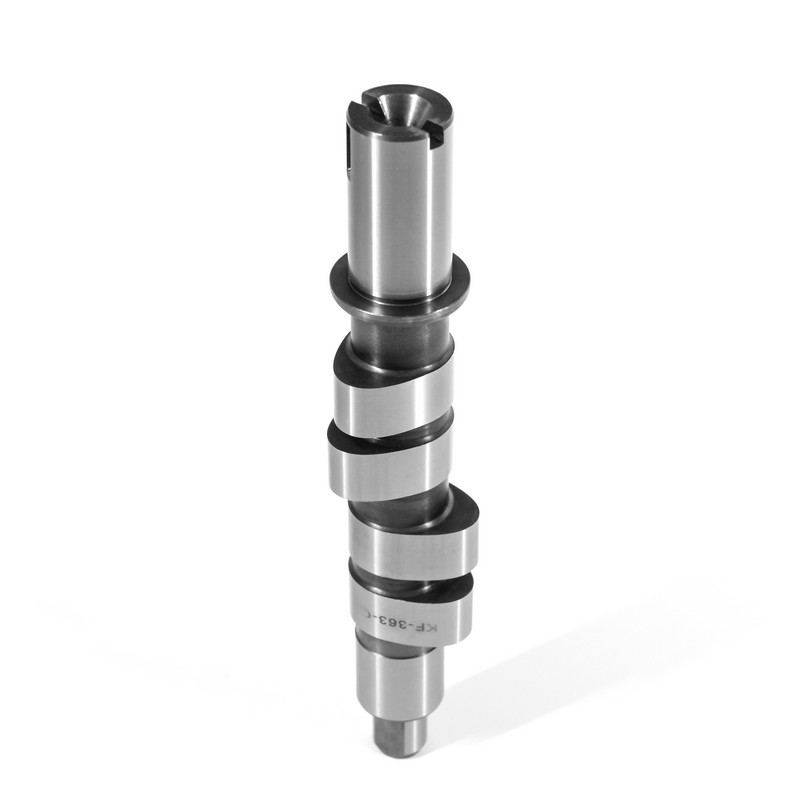
Eksantrik mili tedariki, bir motor ailesi için lob geometrisini, muylu boyutlarını, malzeme kalitesini ve ısıl işlemi belirleme ve ardından tedarikçinin bu değerleri her partide belgelenmiş bir tolerans bandı dahilinde yeniden üretmesine hak kazandırma sürecidir. Fiyat ve teslim süresi ancak bu değerlerin yazılı olarak kilitlenmesinden sonra anlamlı hale gelir.
Eksantrik mili, dört zamanlı bir motorun içindeki, krank milinin dönüşünü lobları aracılığıyla zamanlı valf hareketine dönüştüren dönen şafttır. Her valf olayı lob pozisyonuna göre ayarlandığından, burundaki 0,05 mm'lik bir sapma veya lob ayırma açısındaki 1 derecelik bir değişiklik, motoru daha gürültülü hale getirmek yerine silindir dolumunu, rölanti vakumunu ve egzoz emisyonlarını değiştirir.
Anhui KORBOR Machinery Co., Ltd. (KORBOR), 1999'dan beri eksantrik milleri üretiyor ve Susong, Anqing'deki 22.000 metrekarelik bir tesisten yılda 2,3 milyondan fazla eksantrik mili seti gönderiyor. Kataloğu, 800 otomotiv ve 600 motosiklet modelinde 1.400'den fazla parça numarası taşıyor; dolayısıyla aşağıdaki teknik özellik pencereleri, mühendislik ekibinin gelen ve giden muayene için uyguladığı kriterlerin aynısını takip ediyor.
Sekiz değerden altısı el aletleriyle on dakikadan kısa bir sürede kontrol edilebilir: lob kaldırma, süre, lob ayırma açısı, taban daire çapı, muylu çapı ve şaft salgısı. Sertlik ve kasa derinliği seti tamamlar ve mikrometre yerine sertlik test cihazı gerektirir.
Bu değerlerin her biri çizime aittir. "OEM ile aynı" ifadesini alan bir tedarikçi, uyan bir eksantrik mili sunacaktır ve uyan bir eksantrik mili, 100.000 km'lik termal döngüden sonra hala geometrisini koruyan bir eksantrik miliyle aynı değildir.
| Parametre | Tipik kabul bandı | Neden önemli? | Doğrulama aracı |
|---|---|---|---|
| Lob kaldırma | Nominal artı veya eksi 0,05 mm | Valf kaldırmayı, hava akışını ve tork eğrisini ayarlar | Lob burnundaki kam mikrometresi |
| Kaldırmada 0,050'de süre | Nominal artı veya eksi 2 derece | Güç bandını, boşta vakumu ve emisyonları ayarlar | Kadran göstergeli derece çarkı |
| Lob ayırma açısı | Nominal artı veya eksi 1 derece | Valf örtüşmesini ve silindir basıncını kontrol eder | Kam profil oluşturucu veya zamanlama fikstürü |
| Taban daire çapı | Nominal artı veya eksi 0,02 mm | Valf boşluğunu ve hidrolik kaldırıcı ön yükünü ayarlar | Taban çemberi boyunca mikrometre |
| Dergi çapı | 0,005 ila 0,025 mm çalışma açıklığı | Yağ basıncını tutar ve tutukluğu önler | Rulman muhafazasına karşı delik mastarı |
| Şaft salgısı | 0,03 mm maximum total indicated runout | Zamanlama doğruluğunu ve rulman ömrünü korur | Kadran göstergeli V blokları |
| Lob yüzey sertliği | Malzemeye bağlı olarak 45 ila 62 HRC | Burun çukurlaşmasına ve lob aşınmasına karşı dayanıklıdır | Rockwell C, parti başına üç puan |
| Karbürlenmiş parçalarda kasa derinliği | 0,5 ila 1,5 mm | Çekirdek dayanıklılığına karşı aşınma direncini dengeler | Kesilmiş bir numune üzerinde mikro sertlik geçişi |
Bitiş, bir satın alma siparişinde en sık bırakılan değerdir ve en hızlı reddedilen değerdir: iki V bloğu ve bir kadranlı gösterge, soruyu iki dakikadan kısa sürede yanıtlar.
Soğutulmuş dökme demir, orta kaldırma kapasiteli binek otomobil motorlarını kapsar, sfero dökme demir, daha uzun şaftlar için gereken bükülme mukavemetini ekler ve AISI 8620 gibi karbürlenmiş dövme çelik, 12 mm'lik valf kaldırmasının üzerinde standart hale gelir. Bu nedenle malzeme kalitesi araç fiyatını değil, valf kaldırma ve yay yükünü takip eder.
Dökme çekirdekler: soğutulmuş ve sfero demir
Çelik çekirdekler: dövülmüş ve birleştirilmiş
Katalog sorusu maddi sorunun ardından gelir. Araç ailesi ve parça numarasına göre düzenlenen bir ürün yelpazesi, alıcının üç ayrı valf mekanizması kılavuzuna çapraz referans vermeden donanımı onaylamasına olanak tanır.
 Araç Markasına ve Parça Numarasına Göre Listelenen Otomotiv Eksantrik Milleri Araç markasına ve OEM/referans numarasına göre düzenlenmiş otomotiv eksantrik millerine göz atarak alıcıların geniş bir motor ailesi yelpazesindeki teçhizatı onaylamasına yardımcı olun. Ürünü Görüntüle →
Sertlik, muyludan değil, lob burnundan doğrulanır: 45 ila 62 HRC penceresine karşı parti başına üç noktada yapılan Rockwell C testi, motora ulaşmadan önce az sertleşmiş bir partiyi yakalar. Günlük okumaları temsili değildir çünkü günlükler kasıtlı olarak lob yüzünden daha yumuşaktır.
Karbürlenmiş eksantrik milleri sabit bir sırayla çalışır: normalleştirme, kaba makine, karbürleme, söndürme, 150 ila 200 santigrat derece arasında temperleme, ardından taşlamayı bitirme. Temperleme sıcaklığı, kaybedilmesi en kolay kontrol noktasıdır, çünkü 30 derecede çalışan bir fırın, tek bir boyut değiştirmeden yüzey sertliğini pencerenin altına düşürür.
Nitratlama distorsiyonun düşük kalması gereken alternatiftir. 55 ila 60 HRC'de 0,15 ila 0,4 mm'lik nitrürlenmiş katman, karbürlenmiş kasadan daha incedir, ancak herhangi bir söndürme yapılmaz, bu nedenle şaft düz kalır ve ısıl işlemden sonra daha az düzleştirmeye ihtiyaç duyar.
Eksantrik mili malzemesine göre yüzey sertliği penceresi, HRC
Çubuklar, her bir çekirdek malzemesi için belirtilen sertlik penceresinin üst sınırını gösterir.
IATF 16949:2016 uyarınca bir eksantrik mili tedarikçisinin her sevkiyat için bir kontrol planı, bir PPAP dosyası ve ısı partisi izlenebilirliği bulundurması gerekir ve bu üç belge, multimilyon birimlik yıllık üretimi tek bir fırın yüküne kadar denetlenebilir kılan şeydir.
İlk üretim siparişi yayınlanmadan önce aşağıdakileri talep edin:
Aynı gereksinimler şirketin kalite kontrol çerçevesi IATF 16949:2016'yı takip eden ve çevre ve çalışma standartlarına göre tedarikçi denetimini de kapsayan bu sistem sayesinde alıcı, tek bir sertifika yerine denetlenen bir zinciri devralır.
800 otomotiv parça numarası ve 600 motosiklet parça numarası Avrupa, Asya ve Kuzey Amerika onarım taleplerinin çoğunu karşılamaktadır, ancak bir eksantrik milinin uyup uymadığına karar veren alan araç modeli değil motor kodudur.
Avrupa kapsamı bu kuralın en açık testidir. Bir motor kodu, üç model adı ve iki silindir kafası dökümü altında görünebilir; dolayısıyla katalog girişinin, rozet yerine motora anahtarlanması gerekir; the Avrupa otomobil pazarı kapsamı tam da bu temelde organize ediliyor.
Kuzey Amerika ve Asya uygulamaları aynı mantığı takip ediyor; her parça numarası bir isim plakası yerine belirli bir motor ailesine bağlı.
 XS6E6250BB FORD Eksantrik Mili Modeline Özel Katalog Girişi Toptan satış ve OEM tedarik sorularınız için XS6E6250BB parça numarasıyla tanımlanan bu modele özel FORD eksantrik mili listesini keşfedin. Ürünü Görüntüle →
Motosiklet kapsamı 600'e kadar çıkıyor ve Asya, Hindistan ve Güney Amerika pazarlarında kullanılan tek silindirli ve paralel ikiz motorlarda yoğunlaşıyor; burada valf mekanizması aşınması, bir eksantrik milinin değiştirilmesinin en yaygın nedenidir.
 OEM Değiştirme ve Performans için HONDA Motosiklet Eksantrik Milleri CB, CG, GL, CBR ve XR/CRF modelleri için OEM değiştirme ve performans profillerinin yanı sıra özel seçeneklerle birlikte 52 HONDA motosiklet eksantrik mili parça numarasına göz atın. Ürünü Görüntüle →
Uygun bir eksantrik mili gönderen bir tedarikçiyi, yirminci konteynırdaki iç toleransı hala ölçen bir eksantrik mili gönderen tedarikçiden yedi adım ayırır ve sıra, evrak hacminden daha önemlidir.
Lob kaldırma ve taban daire çapı. Lob kaldırmasındaki 0,05 mm'lik bir hata, valf kaldırmasını valfte 0,05 mm hareket ettirir ve 0,02 mm daha küçük bir taban dairesi, hidrolik kaldırıcı ön yükünü gürültüyü ve yüksek devirde kaldırıcının pompalanmasını etkileyecek kadar değiştirir.
12 mm'lik valf kaldırma yüksekliğinin altında standart değiştirme için stok döküm çekirdekler ve yüksek kaldırma veya makaralı takipçi uygulamaları için çelik çekirdekler. 45 ila 55 HRC'de soğutulmuş dökme demir, düz iticili binek otomobil motorlarını idare eder; 58 ila 62 HRC'de karbürlenmiş AISI 8620 bunun üzerindeki yükleri idare eder.
Üç kontrol riskin çoğunu kapsar: 0,03 mm sınırına karşı V bloklarındaki salgı, mikrometre ile taban dairesi ve muylu çapları ve 45 ila 62 HRC penceresine karşı lob burnundaki üç noktada taşınabilir Rockwell C okuması. Okumaları onaylamak için ısı partisi sertifikasını isteyin.
PPAP seviye 3 dosyası, kontrol planı, EN 10204 3.1 malzeme sertifikaları, sertlik ve yüzey derinliği kayıtları ve her şaftı fırın şarjına bağlayan ısı parti izlenebilirliği. IATF 16949:2016, bu kayıtların saklanmasını ve talep üzerine sunulmasını gerektirir; bu da bir iddiayı ölçülebilir bir ölçüme dönüştürür.
Eksantrik millerinin tedarik edilmesi, satın alma işleminden önce bir ölçüm çalışmasıdır. Sekiz değeri kilitleyin, kaldırılacak malzemeyi eşleştirin, lob burnundaki sertliği doğrulayın ve fiyat pazarlığı işin kolay kısmı haline gelir.




 闽公网安备 35018102000203 号
