Dil

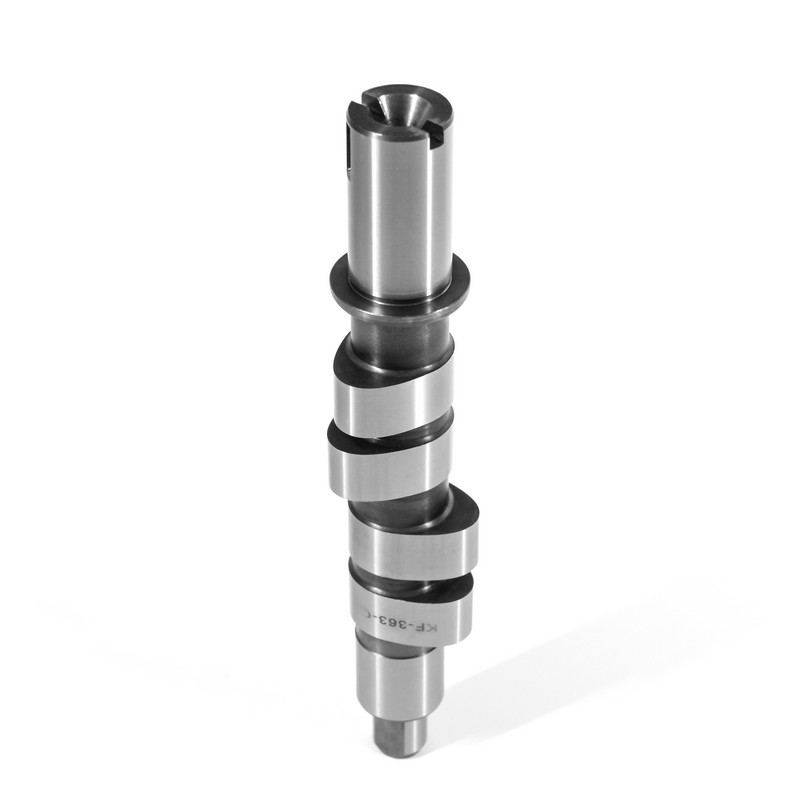
Bir motorun yanma kalitesi, pistonun üst ölü değişimine bakmadan önce kilitlenir. Eksantrik mili, emme ve egzoz valflerinin ne zaman açılacağını, ne kadar kaldırılacağını ve ne kadar süre açık kaydedileceğini belirler. Tek bir lobda yalnızca 0,01 mm'lik bir lob profil hatası, hava yakıtı ayrılır, tork eğrileri kaydırılır ve egzoz modülleri yükseltilir. Motor verilerinin hassas eksantrik millerine ihtiyaç duymalarının nedeni budur: Parça, yanma değişimi, emisyon uyumluluğu ve valf aralıklarındaki aralıkları tavanı belirler.
Valf olayının gerçekleşmesi, yanma odası tasarımından sonra yanma değişimi üzerindeki en büyük tek mekanik etkidir. Geç açılan bir giriş valfi daha az şarja izin verir; geç kapanan bir egzoz valfi taze karışım silindirden dışarı çeker; aşınmış bir lob kanat valfinin oturması değişir ve hidrolik kaldırıcıların düzeni bozar. Bu arızaların onun biri kam lobu geometrisinde bir sapma olarak başlar.
Motorun kalibrasyonu, krank mili açısı ile valf konumu arasında sabit bir ilişki olduğunu varsayarız. Eksantrik mili zamanlaması bu haritadan 0,5 derece bile saptığında, hava-yakıt karışımı, kalan gaz oranı ve vuruntu marjının tamamı değişiyor. Pratik sonuçlar ölçülebilir: Tepe torku hedef motor devrinden uzaklaşıyor, egzoz sıcaklıkları artıyor ve NOx çıkışı artıyor. Hassas eksantrik milleri bu genişleme ilk uzatma sürecinden garanti süresine kadar değişim kapsamı içinde tutar.
Hassas eksantrik milleri kaliteyle ilgili genel iddialarda değil, mikron ve açısal derecelerle belirtildi. Bir motor üreticisinin gelen incelemesi beş parametreyi kilitler ve her birinin doğrudan mekanik sonuçları vardır.
| Parametre | Üretim toleransı | Sapmanın sonucu |
| Lob profili formu hatası | 0,010 mm'ye kadar | Değiştirilen valf ivmesi, kaldırıcı gürültü |
| Taban daire sekreterliği | 0,025 mm'ye kadar | Yüksek motor devrinde valflerin dengesizlikleri |
| Dergi çapı | 0,020 mm'ye kadar | Yağ filmi stabilitesinin zayıflaması, rulmanın aşınma riski |
| Kam zamanlama sapması | 0,5'e kadar | Tork tepe noktası değişimi, daha yüksek egzoz sıcaklığı |
| Lob yüzey pürüzlülüğü Ra | 0,40 mikrona kadar | Daha hızlı lob aşınması, daha yüksek kazanç kaybı |
Bu değerler tek başına küçük görünür ancak tam bir valf aralıkları içerisinde birleşir. 0,025 mm'lik taban dairesi salınımı, yüksek devirde hızlı valf kaldırma kuvvetini değiştirir ve pürüzlü lob yüzeyleri, orijinal geometriyi silen aşınmayı hızlandırır. Üretim onayı için teklif, yalnızca tek bir ilk ürün raporu değil, yapılan kayıtlar aracılığıyla beş parametrenin tamamının kontrolü kanıtlanmalıdır.
Lob birimi servis yüküne dayanamazsa sıcaklık geçicidir. Eksantrik mili malzemeleri sertliği, sağlamlığı ve üretilebilirliği dengeler. Soğutulmuş dökme demir, kompakt üretim motorlarına uygundur; sfero demir daha yüksek mekanik yükler taşır; Sertleştirilmiş alaşımlı çelik, yüksek kaldırma, yüksek devir ve turboşarjlı görev döngülerine hizmet eder.
Isıl işlem rotası, lobun zemin profilini tam servis aralığı boyunca koruyup korumayı belirler. KORBOR, yüksek performanslı alaşımları seçme ve dayanıklılık, dayanıklılık ve aşınma direncini ölçmek için temperleme, karbürleme ve su verme işlemlerini uygular. Aşağıdaki tabloda bu geniş yelpazenin sunduğu tipik lob aralıklarını özetlemektedir.
Hassas bir eksantrik mili bir başarıdır; Binlerce aynı eksantrik mili bir üretim sistemidir. Motor üreticileri, tedarikçilerini tek bir birinci ürün incelemesine göre değil, performansa göre değerlendiriyor. Tedarikçi onun partide hammadde, işleme, ısıl işlem ve son metroloji üzerinde kontrol sahibi olduğunu kanıtlamalıdır.
Anhui KORBOR Machinery Co., Ltd. 25 yılını eksantrik değirmenleri ve yalnızca eksantrik değirmenleri üretimi için harcadı. onun IATF 16949:2016 kalite sistemi Her aşamada sıfır hatalı üretim anlayışını uygulayan şirket yıllık üretim kapasitesi 2,3 milyon eksantrik mili setini aşıyor.
otomotiv eksantrik mili ürün yelpazesi başına tek 800'den fazla parça numarası dahildirken, motosiklet eksantrik mili kataloğu 600'den fazla model eklenir. Motor üreticileri, aynı süreç disipliniyle birden fazla motor ailesine hitap edebilen sürekli olarak daha fazla sponsorluk.
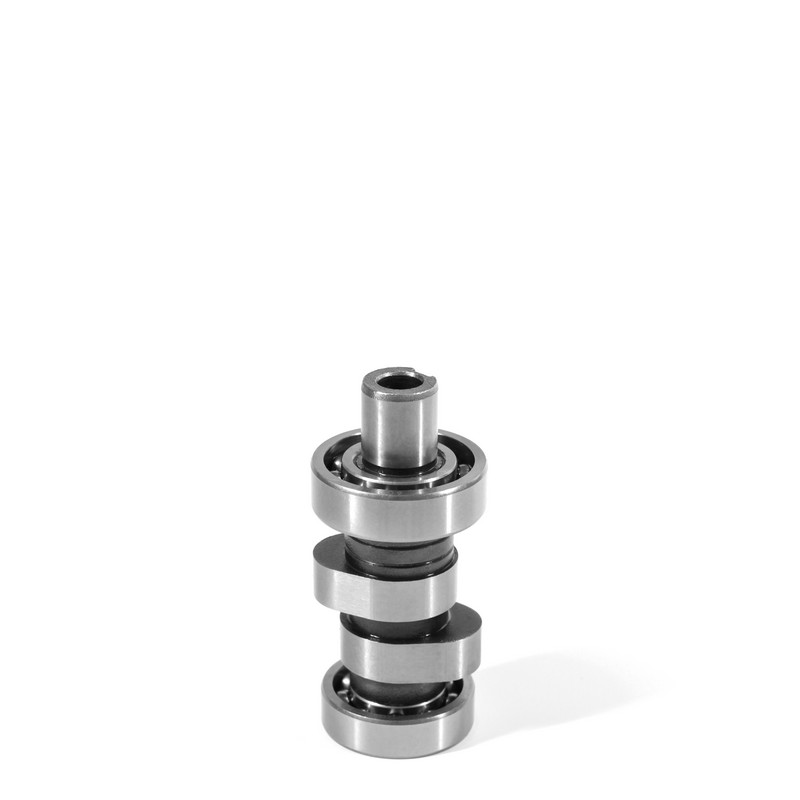 Özel OEM / ODM Motosiklet Eksantrik Mili Üreticiler, Tedarikçiler Biz Çin Özel OEM / ODM Motosiklet Eksantrik Mili Üreticileri, Tedarikçileri ve Fabrikasıyız, ANHUI KORBOR Özel Motosiklet Eksantrik Mili ve L Teklifi Sunuyoruz... Ürün Görüntüle →
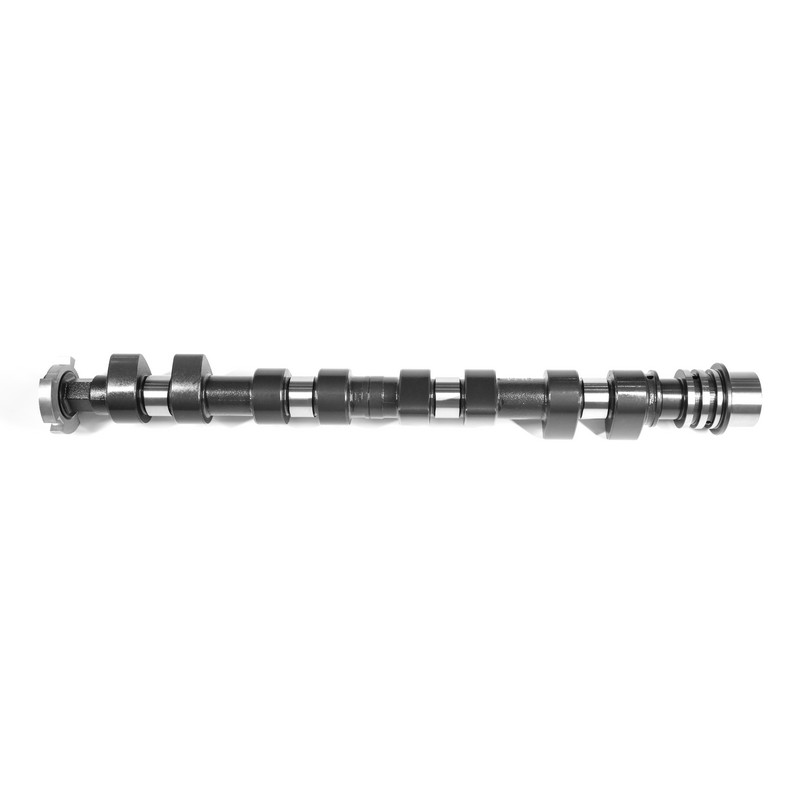 Özel Boş Otomobil Eksantrik Mili Üreticiler, Tedarikçiler Çin Özel Boş Otomobil Eksantrik Mili Üreticileri, Tedarikçileri ve Fabrikası olarak KORBOR, OEM / ODM Soğutulmuş Dökme Demir Eksantrik Mili, Nodüler ... Ürün Görüntüle →
Bir eksantrik mili onaylamadan önce motor üreticisinin alanının dört sürekliliği gerekir: metroloji, iz malzemelenebilirliği, proses kontrolü ve parti izlenebilirliği. Pratik kontrol listesinin beş maddesi vardır.
Tek parçalı metroloji, malzeme sertifikası, tek dayanıklılık testi ve lob profilinin görsel incelemesi. Yalnızca tasarımın gerçekleştirilmesi için kabul edilebilir.
İstatistiksel süreç kontrolü, parti düzeyindeki ölçüm kontrolleri, her parçada parça denetimi ve erimeden son öğütmeye kadar tam izlenebilirlik. Bu, motor hatları için serbest bırakma kayıtlıdır.
Motor üreticisinin hassas eksantrik millerine ihtiyacı vardır çünkü valf olayının miktarını yanmayı, emisyonları ve doğrudan kontrol eder. Yalnızca 0,5 derecelik bir zamanlama sapması tork eğrilerini kaydırır ve 0,010 mm aralığındaki lob profili sistem valfi hızlanmasını ve kaldırıcı stabilitesini değiştirir.
Genellikle 0,010 mm veya daha sıkı tutulan lob profili form hatası, çizimdeki en kritik değerdir. Valf ivmesini, oturma hızını ve valf mekanizması gürültüsünü ayarlar. Taban dairesi salgısı ve muylu çapı yakından takip edilir çünkü bunlar, yağ filmi stabilitesini ve yüksek hızlı valf boşluğu tutarlılığını belirler.
Isıl işlem, zemin lobunu aşınmaya dayanıklı sert bir parçadan oluşur. Düzensiz veya aralık kasa derinliği yerel aşınmaya neden olur ve lobun orijinal profili hızla hızlanır. İndüksiyonla sertleştirme, karbürleme ve nitrürleme, hedef motor, kontak gerilimi ve görev konusuna göre seçilen ortak çözümlerdir.
IATF 16949:2016, otomotiv eksantrik mili üretimi için endüstrinin temelidir. Üretim zinciri boyunca devam eden süreç kontrolü, tam malzemenin izlenebilirliği ve sürekli olarak sürdürülmesi gerekir. Tedarikçinin kalite sistemi, işleme kapasitesi kadar soğutulmalıdır.




 闽公网安备 35018102000203 号
