Dil

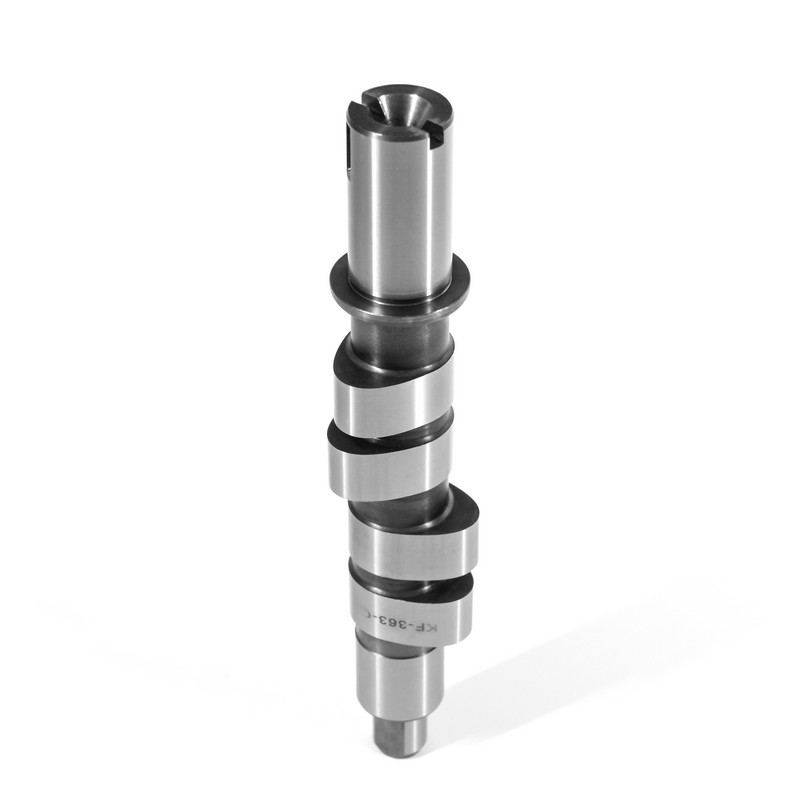
Benzinli bir motor dengesiz bir şekilde rölantide çalışmaya başladığında, 4.000 dev/dak'nın üzerinde çekiş gücü kaybettiğinde veya valf kapağından takırdamaya başladığında, otomobilin eksantrik mili genellikle incelenecek ilk parçadır. Bu tek şaft, her emme ve egzoz valfi olayını kontrol eder ve lob geometrisindeki küçük bir sapma, torkta, emisyonlarda ve valf mekanizması gürültüsünde anında kendini gösterir.
Anhui KORBOR Machinery Co., Ltd. (KORBOR), 1999'dan beri özel olarak eksantrik milleri üretmektedir ve Anhui Eyaleti, Anqing'de 28.000 metrekarelik bir üretim üssü işletmektedir. KORBOR, Asya, Avrupa ve Kuzey Amerika platformlarında benzinli motorlar için 800'den fazla otomobil eksantrik mili modeli tedarik etmekte ve her yıl küresel müşterilere 2,3 milyondan fazla eksantrik mili seti teslim etmektedir.
Eksantrik mili, emme ve egzoz valflerinin ne zaman açılıp kapanacağını belirler ve bu da onu bir benzinli motordaki motor solunumu, tork karakteri ve emisyon davranışı açısından en etkili bileşen haline getirir.
Her üretim eksantrik milini üç sayı tanımlar: valf kaldırma kuvveti, süre ve lob ayrılma açısı (LSA). Kaldırma, valfin ne kadar açıldığıdır. Süre, valfin açık kaldığı krank mili derecesinin sayısıdır. LSA, emme ve egzoz lobları arasındaki açısal uzaklıktır. Bunlardan herhangi birinin değiştirilmesi güç bandını değiştirir. Üretim amaçlı bir benzinli motor, düşük seviyede sürülebilirlik, rölanti stabilitesi ve emisyonlar için ayarlanmış muhafazakar profiller kullanır; bir performans profili rölanti kalitesinden ve düşük devir torkundan ödün verecektir.
Her bir lob ucu, valf yayı yükünü kaldırıcı veya külbütör kolu aracılığıyla taşıyarak orta motor hızında yoğun temas basıncı oluşturur. Lob yüzey sertliği çukurlaşmaya, sürtünmeye ve lob silinmesine karşı birincil savunmadır. Bir eksantrik mili arızalandığında, bu neredeyse her zaman bir geometri probleminden ziyade bir sertlik problemidir.
Soğutulmuş dökme demir, seri üretilen benzinli motor eksantrik milleri için varsayılan malzemedir çünkü sert lob yüzeyini en düşük birim maliyetle birleştirir; dövme alaşımlı çelik yalnızca sürekli yüksek devirli çalışmanın daha yüksek yorulma direnci gerektirdiği durumlarda ortaya çıkar.
| Malzeme sınıfı | Sertleştirme yaklaşımı | Tipik sertlik | Ana uygulama |
| Soğutulmuş dökme demir | Lob yüzüne soğuk döküm | 45-55 HRC | Ana akım binek otomobil motorları |
| Sfero dökme demir | Östenitleme ve indüksiyonla sertleştirme | 42-52 HRC | Turboşarjlı ve yüksek torklu motorlar |
| Dövme alaşımlı çelik | Karbonlama veya nitrürleme | 58-62 HRC | Yüksek devir ve yüksek kaldırma motor programları |
Malzemeye göre tipik lob yüzey sertliği
Soğutulmuş dökme demir, döküm sırasında doğrudan lob yüzeyinde sert bir tabaka oluşturur; bu, ömrünün çoğunu 6.000 rpm'nin altında geçiren bir motorda dayanıklı bir lobun en ekonomik yoludur. Sfero döküm demir, turboşarjlı benzinli üniteler gibi daha yüksek silindir basınçlarıyla çalışan motorlar için darbe ve yorulma direnci sağlar. Dövme çelik boşluklar en maliyetli olanıdır ancak agresif valf yayı oranlarıyla sürekli yüksek devirli görevlerde hayatta kalır.
KORBOR ürün yelpazesindeki somut bir örnek, Toyota KB014 eksantrik mili Toyota benzin uygulamaları için yapılmış soğutulmuş demir bir parçadır: lob yüzeyi döküm aşamasında sertleştirilir ve yatak muyluları kontrollü bir açıklığa kadar son taşlanır.
 Toptan Araba Eksantrik Mili-TOYOTA-KB-014 Tedarikçiler, Üreticiler, Şirket ANHUI KORBOR MAKİNA CO., LTD. Çin Toptan TOYOTA-Araba eksantrik mili-KB-014 Tedarikçiler, Üreticiler Ve Şirket mi, TOYOTA-Araba Sunuyoruz ... Ürünü Görüntüle →
Dayanıklılığa son muayenede değil, döküm ve ısıl işlemde karar verilir; Hattın sonunda alınan her ölçüm, daha önce birçok süreçte alınan önemli kararları yansıtır.
KORBOR, boş dökümden bitmiş eksantrik miline kadar kendi bünyesinde eksiksiz bir rota işletmektedir. Aşağıdaki sıra, katalogdaki otomobil eksantrik milleri için standart yönlendirmedir.
Aynı yedi adımlı yönlendirme, aşağıdakiler de dahil olmak üzere tüm aralıkta geçerlidir: VW KB337 eksantrik mili Volkswagen benzinli motorlarda kullanılır. KORBOR bu süreci bir belge altında belgelemektedir. IATF 16949:2016 kalite sistemi Her aşamada çok seviyeli denetim ile.
 Toptan Araç Eksantrik Mili-VW-KB-337 Tedarikçiler, Üreticiler, Şirket ANHUI KORBOR MAKİNA CO., LTD. Çin Toptan VW-Araba eksantrik mili-KB-337 Tedarikçiler, Üreticiler Ve Şirket mi, VW-Araba eksantrik mili sunuyoruz... Ürünü Görüntüle →
Başarısız bir eksantrik mili siparişinden kaçınmanın en hızlı yolu, önce uygulamanın uygunluğunu, ikinci olarak lob profilini, üçüncü olarak malzeme sınıfını ve son olarak tedarikçi kalite sertifikasını doğrulamaktır.
Benzinli motorlar için otomobil eksantrik milleri tedarik eden alıcılar da aynı hataları yapma eğilimindedir: yalnızca araba modeline göre sipariş vermek, motor kodunu göz ardı etmek veya sertlik raporunu kontrol etmeden yeniden taşlanmış bir parçayı kabul etmek. Bu beş kriter bu açığı kapatıyor.
Aşınmış çekirdeği yeniden kullanır ve lobların profilini yeniden oluşturmak için malzemeyi çıkarır. Daha ucuzdur ancak lob kaldırma kuvveti azalır ve orijinal malzeme sertliği iyileştirilemez. İzlenebilirlik, yeniden inşa edenin kayıtlarına bağlıdır.
Kontrollü alaşım kimyası, tam ısıl işlem ve CNC profil taşlama ile yeni ham parçalardan başlar. Uzun ömürlü benzinli motorlara uygun olan, eriyikten bitmiş parçaya kadar tutarlılık belgelenmiştir.
Döküm, ısıl işlem, işleme ve muayeneyi tek bir fabrikada kontrol eden bir üretici, ticarete dayalı bir tedarikçinin sağlayamayacağı partiden partiye tutarlılığı garanti edebilir.
KORBOR'un Anqing'deki üretim üssü, 22.000 metrekarelik fabrika alanı dahil olmak üzere 28.000 metrekarelik bir alanı kapsıyor. Şirket, her süreç aşamasında çok seviyeli denetimler etrafında oluşturulan sıfır hata felsefesiyle IATF 16949:2016'yı takip ediyor ve malzeme kaynaklarının kontrol altında kalması için üretim yönündeki tedarikçileri çevre ve çalışma standartları açısından denetleiyor.
KORBOR yalnızca eksantrik milleri ürettiğinden, mühendislik çabası ve kalite sistemi kaynakları diğer bileşenlere yayılmamaktadır ve şirket, 1999'dan bu yana yalnızca eksantrik mili üretim geçmişi . Aynı dikey entegrasyon teslimatta da kendini gösteriyor: boş dökümden bitmiş parçaya kadar her şeyin ele alınması, teslimat süresini kısaltıyor ve farklı süreçler tedarikçilere dağıldığında oluşan tolerans yığılmasını ortadan kaldırıyor.
Eksantrik mili takımları her yıl sevk edilir ve bir yıllık üretim kapasitesi Parçadan parçaya tutarlılıktan ödün vermeden büyük toplu siparişleri sürdüren.
Ford KB577 eksantrik mili Ford benzinli motorlar için aynı rotayı temsil ediyor: katalogdaki diğer tüm parçalarla aynı hatlarda, aynı ısıl işlem ve profil taşlama sırası ile üretiliyor.
 Toptan Araba Eksantrik Mili-FORD-BL3Z6250D Tedarikçiler, Üreticiler, Şirket ANHUI KORBOR MAKİNA CO., LTD. Çin Toptan FORD-Araba eksantrik mili-BL3Z6250D Tedarikçiler, Üreticiler Ve Şirket mi, FORD-Araba eksantrik mili-BL3Z6250D... Ürünü Görüntüle →
Tipik semptomlar, valf kapağı alanından gelen ritmik bir tıklama sesi, kaba rölanti, 3.500 rpm'nin üzerinde düşük güç ve eksantrik mili veya krank mili korelasyonu için P0340 veya P0016 gibi tanısal sorun kodlarıdır. Lobların görsel olarak incelenmesi, çentiklenme, çukurlaşma veya düzleştirilmiş profilleri gösterecektir.
Yeniden taşlanan eksantrik mili, orijinal çekirdeği geri dönüştürür ve profili eski haline getirmek için malzemeyi çıkarır; bazı yeniden yapımlarda daha ucuz ve kullanışlıdır, ancak orijinal malzeme sertliğini veya geometrisini iyileştiremez. Yeni üretilmiş bir eksantrik mili, kontrollü alaşım kimyası, tam ısıl işlem ve CNC profil taşlama ile yeni işlenmemiş parçalardan başlayarak tutarlı sertlik ve daha uzun beklenen hizmet ömrü sağlar.
Evet. Benzinli motor eksantrik milleri genellikle daha yüksek devir/dakika ve daha hafif supap mekanizması yükleri için boyutlandırılmıştır ve rölanti kalitesini korumak için daha kısa süreli profillere sahiptir. Dizel eksantrik milleri tahrik tarafında daha ağır yükler taşır ve farklı enjeksiyon ve yanma zamanlaması için tasarlanmıştır. Dizel motorlar daha yüksek silindir basınçlarında çalıştığından malzeme ve sertleştirme seçenekleri de farklılık gösterir.
automotive industry benchmark is IATF 16949, the international quality management system standard for automotive production parts. Supporting evidence includes hardness-test reports, runout inspection records, batch traceability codes, and audit documentation of upstream casting and heat-treatment processes.




 闽公网安备 35018102000203 号
